الجزء الأول: وزن المواد الخام والمساندة في خط إنتاج متصل لغسل وتعقيم و تعبئة وختم (تركيب الأغطية) لأمبولات/قوارير ورشة التنقية
عادةً ما تكون المواد الخام والمساندة للحقن ذات الحجم الصغير متوافقة مع تلك المستخدمة في الحقن ذات الحجم الكبير. بشكل عام، هناك حاجة إلى مواصفات من فئة الحقن للمواد الخام المستخدمة في الحقن. إذا لم تستوفِ هذه المواد المتطلبات، فيمكن تنقيتها بنفسها لتلبية متطلبات فئة الحقن؛ تخضع المواد الخام المستخدمة في الحقن لمتطلبات تحكم فيما يتعلق بالحدود الميكروبية، والسموم الداخلية، وما إلى ذلك.
بالنسبة للتركيبات السائلة التي لا يمكن ترشيحها بشكل معقم، والحقن المسحوقة المعقمة المعبأة مباشرة، يلزم استخدام مواد خام من فئة معقمة، ويجب إجراء عملية التصنيع والتعقيم والتعبئة وفقًا لعمليات معقمة؛ بالنسبة للمنتجات التي لا يمكن تعقيمها نهائيًا بعد التعبئة، يجب أيضًا إجراء عملية التعبئة المعقمة (أو التعبئة والتغليف) وفقًا للعمليات المعقمة. إذا كان المنتج يتحمل ظروف التعقيم النهائي، فيجب إعطاء الأولوية لعملية التعقيم النهائية، ويجب عدم استخدام العمليات المعقمة كبديل لعملية التعقيم النهائية. في الوقت نفسه، يجب وزن المواد الخام والمساندة للحقن في منطقة نظيفة لتجنب التلوث البيئي؛ وفقًا للخصائص الفيزيائية والنشاط البيولوجي للمواد الخام، يجب إتمام وزنها في منطقة مستقلة تمامًا (حماية تدفق هواء مستقل وامتصاص الغبار). يجب اختيار بيئة وزن من المستوى D أو المستوى C أو المستوى A بناءً على متطلبات مستوى بيئة التغذية أو نتائج تقييم مخاطر العملية. تُوزن المواد المعقمة في وعاء معقم في ظروف من الفئة A، ثم تُنقل إلى وعاء سائل في مستوى نظافة من الفئة A. يجب أن تلبي بيئة الخلفية متطلبات مستوى نظافة الفئة B. نظرًا لوجود الغبار (من المواد الصلبة) أو الجسيمات في الهواء، والتي قد تؤثر على الأفراد، يجب حماية الأفراد أثناء عملية مناولة المواد؛ عند وزن المواد المعقمة، يجب أن يرتدي الأفراد ملابس وفقًا لمتطلبات مستوى نظافة الفئة B، مما لا يقلل فقط من خطر تعقيم المواد، بل يلعب أيضًا دورًا في حماية الأفراد.
هناك طريقتان لوزن المواد الخام والمساندة: الطريقة الأولى هي إنشاء غرفة لمعالجة ووزن المواد الخام والمساندة بنفس مستوى النظافة مثل بيئة الإنتاج بالقرب من مستودع المواد الخام والمساندة. تُؤخذ المواد الخام والمساندة اللازمة للإنتاج من المستودع، وتُوزن وتُعبأ وفقًا لوصفة المنتج ودفعة الإنتاج. تُغلق المواد الخام والمساندة المعبأة في كيس بلاستيكي مزدوج الطبقات وتوضع في دلو بلاستيكي مغطى، ووفقًا لكمية التغذية لكل دفعة، تُرسل إلى غرفة الوزن في منطقة الإنتاج للمراجعة، والتأكيد، والتغذية، وإعداد السائل. الطريقة الثانية هي استرجاع كمية معينة من المواد الخام والمساندة من المستودع وفقًا لحجم تعبئتها، ووضعها في غرفة التخزين المؤقتة لمنطقة الإنتاج. وفقًا لتعليمات إنتاج الدفعات، تُؤخذ المواد الخام والمساندة اللازمة لإنتاج الدفعة من غرفة التخزين المؤقتة للمواد الخام والمساندة. تحت التدفق أحادي الاتجاه في غرفة الوزن في منطقة الإنتاج، يتم اختيار أجهزة قياس دقيقة مناسبة لوزن المواد الخام والمساندة وإعادة فحصها، وتخزينها في أكياس بلاستيكية مزدوجة الطبقات مختومة احتياطيًا.


الجزء الثاني: تنظيف وتعقيم أمبولات/قوارير
① مقدمة في العملية:
مستوى الأتمتة في تنظيف وتعقيم زجاجات الأمبولات مرتفع نسبيًا. حاليًا، استخدام خط إنتاج متصل لغسل وتعقيم و تعبئة وختم (تركيب الأغطية) لأمبولات/قوارير يمكن أن يحسن بشكل فعال كفاءة غسل الزجاجات ويتجنب التلوث أثناء عملية الإنتاج. أثناء عملية الإنتاج، يجب إجراء أخذ عينات منتظم لأمبولات/قوارير البنسلين للتحقق من النظافة، والتحكم في سرعة غسل الزجاجات، والتحقق من ضغط مياه الحقن، وضغط الهواء المضغوط، ومراقبة درجة الحرارة، وفرق الضغط، وسرعة الحزام الشبكي، وما إلى ذلك، من فرن النفق، ومراقبة الجسيمات العالقة في فرن النفق بانتظام. يوصى بتحديد حد زمني لاستخدام أمبولات/قوارير البنسلين بعد التعقيم. يمكن أن تقدم شركة Zhongjing Global Purification خدمات استشارية، وتخطيط، وتصميم، وبناء، وتركيب، وتجديد لورش العمل الخاصة بالتنقية وورش العمل المعقمة. تتكون العملية الأساسية لغسل وتجفيف الأجزاء مما يلي: التنظيف بالموجات فوق الصوتية → الغسل الخشن للجدران الداخلية والخارجية لقارورة البنسلين باستخدام مياه الحقن المتداولة → غسل الهواء المضغوط → الغسل الدقيق للجدران الداخلية باستخدام مياه الحقن → غسل الهواء المضغوط للجدران الداخلية والخارجية → تعقيم فرن النفق.
② نقاط العملية:
فحص نظافة أمبولات/قوارير البنسلين؛ مراقبة وتسجيل درجة الحرارة أثناء عملية التعقيم؛ استبدال عناصر فلتر الهواء والماء بانتظام؛ التحكم في الضغط أثناء ترشيح الهواء والماء.
③ نقاط التحقق الأساسية:
التأكد من وقت التنظيف والتعقيم؛ التأكد من ضغط الهواء وضغط مياه التنظيف؛ التأكد من درجة حرارة الماء؛ عدد الدورات؛ التأكد من نظافة التدفق أحادي الاتجاه لمعدات التعقيم؛ التأكد من السموم الداخلية.
الجزء الثالث: عملية تحضير خط إنتاج متصل لغسل وتعقيم و تعبئة وختم (تركيب الأغطية) لأمبولات/قوارير ورشة التنقية
التحضير هو عملية خلط مختلف المواد الخام والمذيبات بالتساوي قبل التعبئة، بما في ذلك الخلط السائل البسيط، وذوبان المواد الخام الصلبة، والعمليات المعقدة مثل الاستحلاب؛ بالنسبة لتركيبات الحقن السائلة، غالبًا ما تُستخدم مياه الحقن كمذيب، ويتم إضافة كمية مناسبة من المذيب إلى خزان الخلط وفقًا لمتطلبات العملية إلى درجة الحرارة المناسبة؛ يتم وضع المواد الخام والمساندة الموزونة في خزان الخلط وفقًا لمتطلبات العملية، ويتم تقليب السائل بالتساوي حتى يذوب، ويتم ضبط الرقم الهيدروجيني لتلبية متطلبات العملية؛ بعد تلبية معايير الجودة للوسائط، يتم ترشيح السائل من خلال مرشحات 0.45 ميكرومتر و 0.22 ميكرومتر بالتتابع، ثم يتم نقله إلى خزان تخزين لإكمال عملية التحضير؛ تتوافق عملية تحضير الحقن ذات الحجم الصغير مع عملية الحقن ذات الحجم الكبير. بالنسبة للتركيبات السائلة التي لا يمكن ترشيحها بشكل معقم، يلزم استخدام مواد خام من فئة معقمة، ويجب إجراء عملية التصنيع والتعقيم والتعبئة وفقًا لعمليات معقمة.
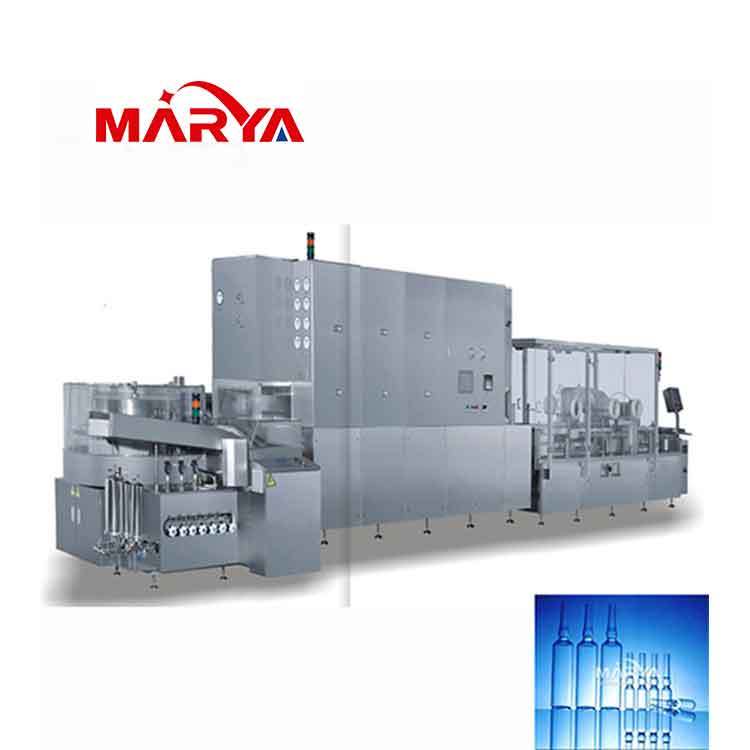
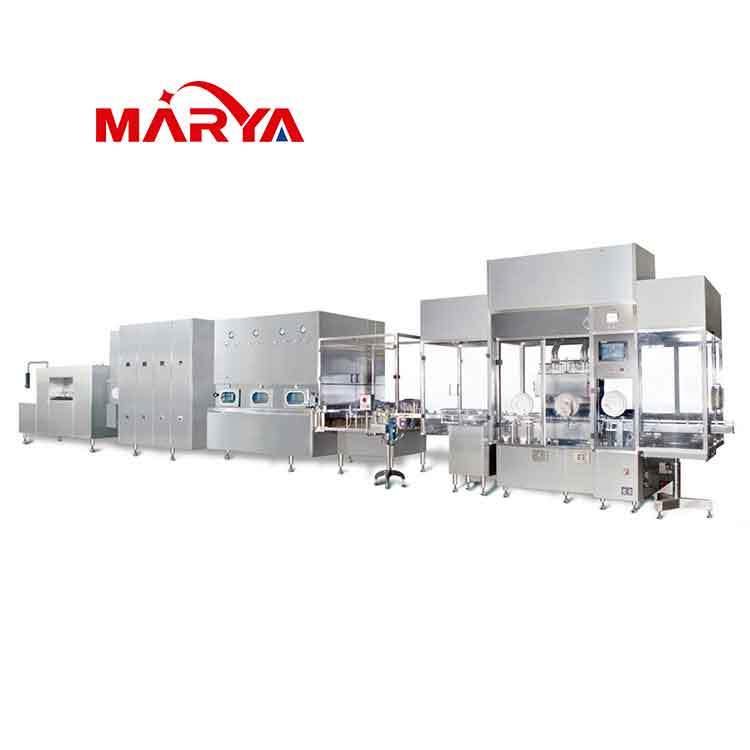
الجزء الرابع: عملية التعبئة خط إنتاج متصل لغسل وتعقيم و تعبئة وختم (تركيب الأغطية) لأمبولات/قوارير ورشة التنقية
بالنسبة للحقن ذات الحجم الصغير المعقمة نهائيًا، يمكن عمومًا إجراء التعبئة والختم في بيئة من المستوى C. بالنسبة للمنتجات المعقمة نهائيًا ذات مخاطر تلوث عالية، يُطلب عمومًا التعبئة والختم في بيئات محلية من المستوى A في خلفية من المستوى C. بالنسبة لعملية تعبئة السوائل غير المعقمة نهائيًا (مثل منتجات الإبر المسحوقة المجففة بالتجميد)، نظرًا لعدم القدرة على تعقيم المنتجات المعبأة، يجب إجراء هذا النوع من عمليات التعبئة في خلفية من المستوى A في منطقة من المستوى B. مع مراعاة خصوصية عمليات الإنتاج المعقمة، تحتاج عملية نقل المواد بشكل عام إلى أن تكون مختومة في خلفية من المستوى B أو تُنقل في بيئة B + A. يجب إجراء تعبئة السوائل غير المعقمة نهائيًا في بيئة معقمة، ويجب استخدام أنظمة التعبئة الآلية قدر الإمكان. إذا تم تركيب معدات الأتمتة داخل العازل، فسوف يقلل ذلك بشكل كبير من خطر التلوث ويمكنه تقليل مستوى بيئة منطقة الخلفية.
① مقدمة في العملية:
بالنسبة لعمليات التعبئة المعقمة، يتم نقل زجاجات البنسلين / الأمبولات المحمية بمنطقة المستوى أ (أو RABS) إلى آلة التعبئة ؛ تحتوي غرفة التخزين المؤقتة للأدوات على أدوات معقمة متنوعة (مثل إبر التعبئة، وخراطيم التعبئة، ومكونات مضخة التعبئة). افتح العبوة الداخلية في منطقة تدفق أحادي الاتجاه من المستوى أ أو RABS، وقم بتوصيل مضخة المدخل لآلة التعبئة، وابدأ تشغيل آلة التعبئة. انقل سدادة المطاط إلى السدادة واسكبها في السدادة تحت تدفق أحادي الاتجاه أو RABS ؛ يتم إرسال زجاجة البنسلين المغلقة جزئيًا إلى آلة التجفيف بالتجميد تحت حماية تدفق أحادي الاتجاه ؛ بعد اكتمال التغذية، أدخل مسبار الطبقة، وأغلق باب آلة التجفيف بالتجميد، وقم بعملية التجفيف بالتجميد وفقًا لمنحنى التجفيف بالتجميد المحدد ؛ بعد اكتمال التجفيف بالتجميد، افتح باب فرن التجفيف، وتحت حماية التدفق أحادي الاتجاه، أخرج المنتجات شبه المصنعة المجففة المضغوطة بالكامل من فرن التجفيف لآلة التجفيف بالتجميد بالتسلسل من الأسفل إلى الأعلى، وأرسلها إلى طاولة التخزين المؤقت للغطاء. يمكن أن تحقق عمليات التعبئة السائلة، والسد الجزئي، والتجفيف بالتجميد، والغطاء، وغيرها من عمليات زجاجات البنسلين خط ربط أوتوماتيكي بالكامل، ويمكن لآلة التجفيف بالتجميد اعتماد نظام نقل مواد مدخل ومخرج أوتوماتيكي بالكامل. عمليات التعبئة السائلة، والتوزيع، والتعبئة لزجاجات البنسلين والأمبولات هي نفسها، ولكن عملية الختم مختلفة: تحتاج صياغة البنسلين السائلة إلى أن تكون مسدودة ومغطاة بالكامل ؛ يحتاج تحضير حقن مسحوق البنسلين المجفف بالتجميد إلى أن يكون مسدودًا جزئيًا، ومجففًا بالتجميد، ومسدودًا، ومغطى ؛ زجاجات الأمبولات الخاصة بالصيغ السائلة لا تتطلب إيقافًا أو غطاءً، ويمكن إذابتها وختمها مباشرة. بالنسبة لملء المنتجات المعقمة نهائيًا في أمبولات / زجاجات البنسلين، لا يلزم اتباع عمليات معقمة صارمة. بالنسبة لمنتجات زجاجات البنسلين التي لا تتطلب التجفيف بالتجميد، يتم استخدام عملية السد الكامل، ويتم إزالة الغطاء مباشرة، متبوعًا تعقيم المنتج. بالنسبة لملء زجاجات الأمبولات، ليست هناك حاجة لإضافة سدادة أو أغطية. بعد التعبئة، يتم تسخينه وختمه مباشرة، ثم يخضع لتعقيم نهائي.


②نقاط رئيسية في العملية:
أ. تحضير التعبئة: نظف وعقم خط أنابيب التعبئة والإبرة بماء الحقن قبل الاستخدام، واستخدم الخراطيم التي لا تتساقط الجسيمات ؛ يجب مراقبة الغازات التي تتلامس مباشرة مع السوائل وتلبية المتطلبات. قبل الاستخدام، تأكد من خضوعها لمعالجة ترشيح معقمة. يجب أن تلبي الجسيمات غير القابلة للذوبان، والمعقمة، والمنتجات الخالية من الزيت التي تحتوي عليها المتطلبات. إذا تم استخدام غاز خامل، فيجب أن تلبي النقاء المعايير المحددة، ويجب تركيب معدات التعبئة (وحدة المضخة، والإبرة، وخط الأنابيب، وفلتر الغاز الواقي، وموزع السوائل) وفقًا للعملية المعقمة. يجب فحص معدات التنظيف وفرن النفق (المعلمات مثل الضغط المتوسط، ودرجة الحرارة، والمواصفات، والسرعة، إلخ) ؛ عندما تفشل أجهزة التدفق الطبقي وغطاء حماية التدفق أحادي الاتجاه في منطقة المستوى أ، يجب اتخاذ تدابير طارئة لمنع التلوث أثناء عملية التعبئة، ويجب أخذ عينات مناسبة. يجب وضع المنتجات التي تم إنتاجها في وقت الفشل بشكل منفصل ووضع علامة عليها. فقط عندما تثبت نتائج التحقيق أن الفشل لم يكن له تأثير على جودة المنتج، يمكن تضمين المنتجات في وقت الفشل في نفس الدفعة.
ب. عملية التعبئة: أثناء عملية التعبئة، يجب فحص كمية التعبئة بانتظام وضبطها في الوقت المناسب في حالة حدوث انحراف ؛ التحكم في جودة قابس الضغط ؛ وفقًا لنتائج التقييم، من الضروري التخلص من كمية مناسبة من المنتجات من المرحلة الأولية لإنتاج التعبئة (مرحلة التصحيح). المراقبة البيئية للجسيمات العالقة، والبكتيريا العائمة المحمولة جواً، والبكتيريا المستقرة، والكائنات الحية الدقيقة السطحية (الأفراد، والمعدات، والمصانع) أثناء عملية الإنتاج مطلوبة ؛ التنظيف وتعقيم معدات المصنع ومرافقه مثل آلات تعبئة الأمبولات / القوارير ، وطاولات التشغيل، والأرضيات، والجدران بعد التعبئة ؛ يجب أن يتمتع المشغلون بعادات صحية وسلوكية جيدة، ويجب التحكم في عدد الأفراد في المنطقة النظيفة.
الكلمة المفتاحية:
الصفحة السابقة:
الاتصال
مكتب شنغهاي: رقم 211، طريق فوت الشمالي (North Fute Road)، منطقة بودونغ، شنغهاي، الصين، 200131
مكتب تشانغشا: الطابق 23، المبنى 6، مجمع "فورتي ستار شاين وورلد" (Forte Star Shine World)، منطقة يوهوا، تشانغشا، مقاطعة هونان
مكتب هونغ كونغ: الطابق 12، برج "كوسكو" (Cosco Tower)، رقم 183 طريق كوينز سنترال (Queen's Road Central)، منطقة شونغ وان، هونغ كونغ
المصنع: رقم 326 طريق لينيو (Linyu Road)، منطقة يويلو، تشانغشا، هونان، الصين.